证券代码
837263


证券代码
837263
导读:数据中心算力上涨,热流密度激增,金刚石 / 铜复合散热材料应用增多。真空钎焊是金刚石与铜焊接的主流工艺,高温下易造成金刚石石墨化与残余应力开裂。 YM‑AgCuTi 常规钎料 850‑890℃;YM‑AgCuInTi 低温钎料可将工艺降至 750‑780℃。二者属于差异化工艺路线,不存在绝对优劣,需要结合基材、间隙、炉体条件选型,通过试焊找到温度、润湿性、焊接强度的最优平衡点。

AI算力持续增长,数据中心的热流密度也越来越高,传统的铜基散热结构正面临更大的散热压力。金刚石/铜复合材料凭借着更高的导热能力开始受到关注。
金刚石与铜要实现可靠连接,真空钎焊是常见的工艺路线。在这个过程中,钎焊温度是一个很关键的因素。

温度过高,可能增加金刚石石墨化和热损伤的风险;冷却过程中,两种材料的热膨胀系数差异也可能带来较大的残余应力。相关研究表明,降低钎焊温度,是降低这些风险的一种工艺思路。
那么,实际的钎料体系目前能做到什么程度呢?
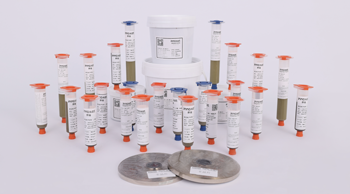
以 Ag-Cu-Ti 活性钎料为例,和伍复合材料YM-AgCuTi 的熔程为 770~810℃,推荐钎焊温度为 850~890℃,可用于金刚石与铜的真空钎焊。

如果希望进一步降低钎焊温度,也有其他选择。
和伍复合材料YM-AgCuInTi 的熔程为 560~650℃,推荐钎焊温度为 750~780℃,同样适用于金刚石与铜的真空钎焊。

但并不意味着——“温度越低越好”。
不同的金刚石、铜基材以及真空钎焊炉和工艺条件,对钎料的要求都不同。真正需要解决的,是在钎焊温度、焊膏润湿性和工艺稳定性之间找到合适的平衡。

因此,Ag-Cu-Ti 和 Ag-Cu-In-Ti 更适合被看作两种不同的工艺路线,而不是简单的替代关系。针对具体的工件和工艺条件进行选型、试焊验证,才是更实际的做法。